불에 탄 나무 바닥은 일반적으로 매우 다른 두 가지 문제 중 하나입니다. 첫 번째는 우발적인 손상입니다. 판자 위에 담배를 떨어뜨린 경우, 삼발이 없이 뜨거운 주철 팬을 내려놓은 경우, 벽난로 불꽃, 2분간 뒤집어 놓은 다리미 등이 있습니다. 두 번째는 의도적입니다. Shou sugi ban 또는 그을린 나무는 검은색 질감의 내후성 표면을 만들기 위해 의도적으로 태우고 솔질하고 밀봉한 표면입니다.
두 사례는 어휘를 공유하고 그 외에는 거의 아무것도 공유하지 않습니다. 수리는 가능한 한 적은 양의 재료를 제거하고 손실을 숨기는 것입니다. 탄화 마감은 제어된 탄소층을 구축하고 제자리에 고정하는 것입니다. 하나를 다른 하나는 돈을 낭비하는 것으로 잘못 해석합니다. 청소만 필요한 스코치를 샌딩하거나 잘라야 하는 분화구를 더럽히려고 합니다. 아래 진단은 약 5분 정도 소요되며 이후의 모든 것을 결정합니다.
손상 읽기: 그을림, 탄화 및 연소
표면과 거의 평행하게 토치를 들고 긁어 모으는 빛 아래에서 작업하고 손톱이나 플라스틱 스크레이퍼로 표시를 조사합니다. 세 가지가 중요합니다. 검은색이 지워지는지, 표면의 재질이 손실되었는지, 어두워지는 정도가 목재에 얼마나 영향을 미치는지입니다.
| 피해 수준 | 일반적인 깊이 | 당신이 보는 것 | 실제 수리 경로 |
|---|---|---|---|
| 스코치 필름 | 0~0.2mm | 젖은 천으로 닦아내면 나타나는 갈색-검정색 얼룩; 그대로 마무리하다 | 목재에 안전한 세척제로 청소하세요. 얼룩이 침투한 경우에만 터치업 펜으로 다시 칠하십시오. |
| 표면 숯 | 0.2~1.5mm | 손톱에 걸리는 테두리가 있는 부서지기 쉬운 검은 점 | 150~180방의 입자로 샌딩하고, 젤 스테인을 일치시키고, 두 개의 얇은 마감 코팅을 재구축합니다. |
| 번쓰루 | 1.5mm 이상 또는 코어까지 | 분화구, 느슨한 섬유, 때로는 연기 냄새 또는 주변의 그을린 마감재 | 잘라내어 일치하는 오프컷으로 패치하거나 보드를 교체하세요. |
| 고의적인 캐릭터 | 얼굴 전체에 걸쳐 1~3mm | 열린 결과 브러시 자국이 있는 일관된 검은색 표면 | 와이어 브러시, 깨끗하고 하드왁스 오일 또는 호환 가능한 래커로 밀봉 |
두 가지 경험 법칙을 따릅니다. 젖은 천으로 검은색이 올라가면 마감재 위에 그을음이 묻어 있는 것이므로 연마제가 필요하지 않습니다. 표시 가장자리에 손톱이 닿으면 목재 섬유가 제거된 것이므로 아무리 청소해도 표면이 수평으로 돌아오지 않습니다. 컬러와 필름을 모두 재구성해야 합니다.
패치를 남기지 않고 표면 그을린 부분 수리
부분 수리는 색상 혼합에 성공하거나 실패하며 마감 유형에 따라 작업의 용이성이 결정됩니다. 기름을 바르거나 무광택 래커를 칠한 바닥은 고광택 래커보다 국부적인 수리를 훨씬 더 잘 숨깁니다. 색상이 정확하더라도 광택 차이로 인해 패치가 노출됩니다.
- 젖은 천과 목재용 세척제로 해당 부위를 청소한 후 최소 24시간 동안 건조시키십시오. 새 코팅 아래에 습기가 갇히면 흐려질 수 있습니다.
- 오프 컷이나 옷장 내부에서 색상을 테스트해 보세요. 젤 스테인은 도포된 위치에 머무르며 결을 따라 번지지 않으므로 작은 얼룩에 더 안전한 선택이 됩니다. 번인 스틱과 터치업 펜은 헤어라인 자국에 효과적입니다.
- 작고 평평한 블록과 150~180방의 모래를 사용하여 표시보다 100~150mm 더 길게 샌딩합니다. 손가락 끝이 빛을 받는 딥을 만들기 때문에 블록을 평평하게 유지하세요.
- 먼지를 닦아낸 다음 얇은 패스로 색상을 적용하여 각 색상이 번쩍이게 합니다. 두 번의 얇은 패스가 매번 젖은 패스 한 번을 이겼습니다.
- 일치하는 제품(이상적으로는 동일한 광택과 동일한 화학적 성질)을 두세 번 얇게 코팅하여 필름을 재구성합니다. 오일 마감 위에 적용된 래커는 안정적으로 접착되지 않습니다.
- 가구가 다시 방으로 돌아올 때까지 가볍게 버핑하고 24~72시간 동안 경화시킵니다.
기대치를 서면으로 설정하십시오. 잘 수행된 부분 수리는 일반적으로 일상 조명 아래 1미터에서는 보이지 않지만, 직접 스포트라이트 아래에서는 300mm에서 작은 패치로 읽혀집니다. 사양이 두 번째 표준을 요구하는 경우 보드를 수리하기보다는 교체하십시오. 더 깊은 표면 작업을 위해서는 단계별로 마모되고 손상된 목재 표면 복원 가이드 스트리핑부터 최종 코팅까지 전체 과정을 다루고 있습니다.
화상이 끝 부분보다 더 깊어졌을 때
대략 1.5mm 미만에서는 수리가 구조적으로 이루어집니다. 일반적인 순서는 라우터나 끌로 손상된 부분을 잘라내고, 패치의 측면이 평행하도록 가장자리를 직각으로 만들고, 같은 방향으로 움직이는 결과 일치하는 오프 컷에 접착제를 바르고, 모래를 깔고, 색상을 지정하고 마무리하는 것입니다. 잘 수행되면 패치는 주로 결 방향의 변화로 표시됩니다.
수리가 가능한지 여부는 기판 위에 남아 있는 재료의 양에 따라 달라집니다.
- 0.6mm 베니어: essentially no sanding room. A burn-through means a new board.
- 2mm 베니어: two or three careful passes with 180 to 220 grit, and no aggressive drum sanding.
- 4mm 베니어: enough material for a local cut-out plus one full refinish later in the floor's life.
- 18~20mm 솔리드: 바닥 수명 동안 4~6회 전체 샌딩 작업을 수행하므로 일반적으로 그을린 솔리드 보드를 구할 수 있습니다.
두께만큼 접근성이 중요합니다. 접착식 바닥 중앙에 탄 판자 하나를 설치하는 것은 숙련된 기술자에게 2시간이 걸리는 작업입니다. 손상된 판자를 제거하고 교체 판자를 접착하기 때문입니다. 플로팅 클릭 바닥에서는 손상된 판자를 위로 지렛대 삼아 이웃 판자의 잠금 프로필을 변형시키는 대신 가장 가까운 벽에서 줄을 들어 올립니다.
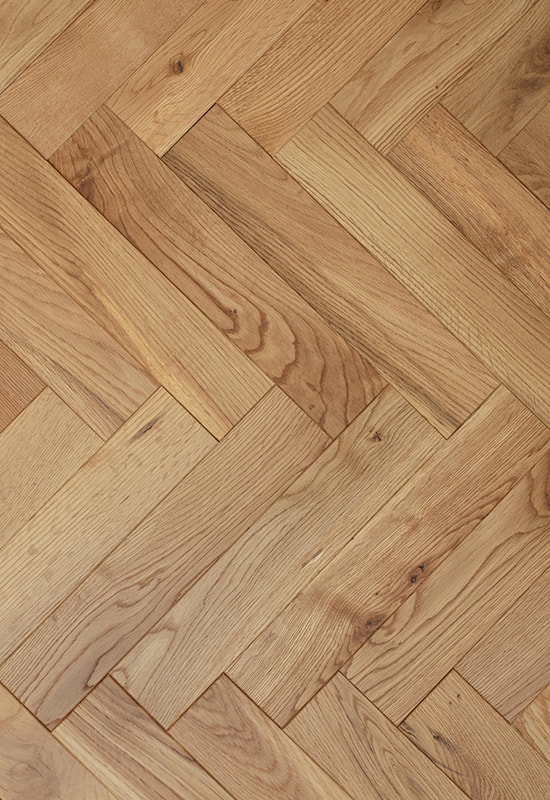
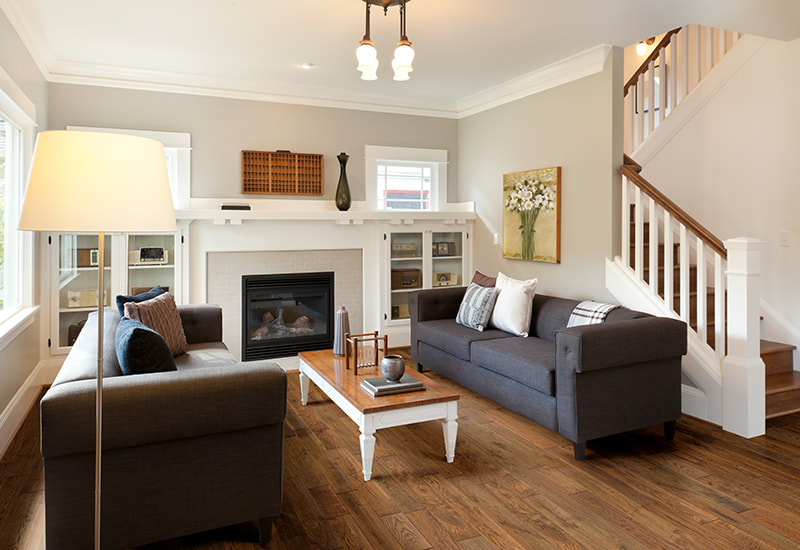 화이트 오크 125 핸드 스크래핑 디스트레스드 크기: T 18mm x W 125mm x L 임의 길이 제품보기 →
화상이 디자인일 때: 탄화 및 수기 금지 바닥
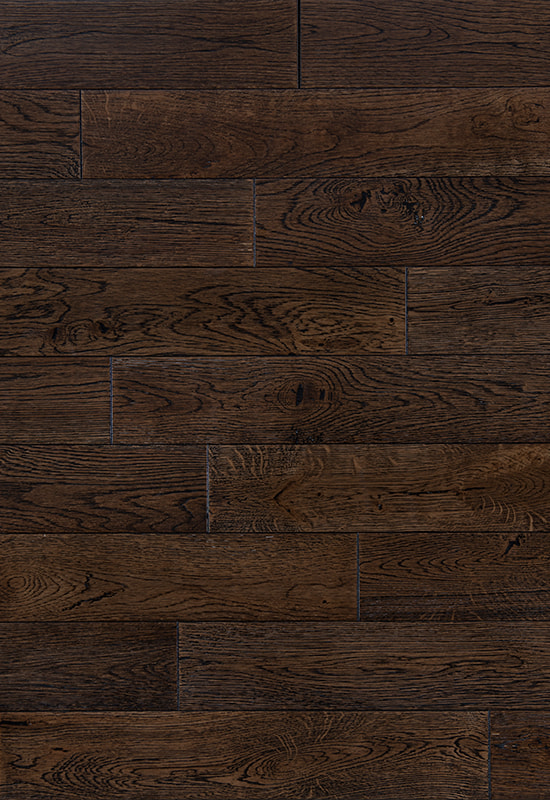
의도적인 탄화는 오래된 기술입니다. 전통적인 야키스기는 삼나무 판 3개를 삼각형 굴뚝에 묶어서 안쪽부터 태운 다음 담금질하고 솔질하고 표면을 기름칠했습니다. 전통적으로 습기, 곤충 및 자외선에 저항하는 것으로 알려진 탄소층은 색상이 결코 칠해지지 않는 이유이기도 합니다. 현대 버전은 일반적으로 참나무에 작업하여 표면을 직접 태운 다음 와이어 브러시로 느슨한 탄소를 제거하여 결이 열리고 오일을 흡수합니다.
현장 탄화와 공장 탄화 및 훈제 마감 비교
현장에서 화염으로 바닥을 태우는 것은 진정한 변형을 제공할 뿐만 아니라 연기, 냄새, 보험 문제 및 두 명의 설치자가 동일하게 재현할 수 없는 결과도 제공합니다. 팩토리 경로는 더 엄격한 제어로 유사한 시각적 언어를 제공합니다.
- 열 탄화: 목재를 저산소 분위기에서 섭씨 약 180~230도의 가마에서 가열하므로 흑화가 표면에만 머무르지 않고 목재 전체를 통해 진행됩니다.
- 스모크 마감: 불꽃 대신 제어된 반응으로 표면을 어둡게 하여 깨지기 쉬운 탄소 껍질 없이 짙은 갈색-검정색 톤을 생성합니다.
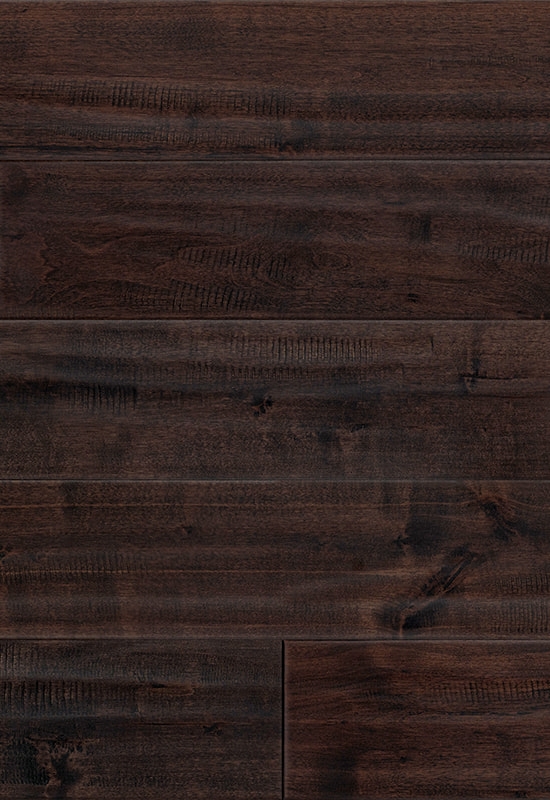
- 와이어 브러싱 및 디스트레스드 텍스처: 기계적으로 생성된 까맣게 탄 바닥의 촉감이 좋은 절반으로, 결이 열려 오일이 더 깊게 자리잡고 마모가 녹청으로 읽힙니다.
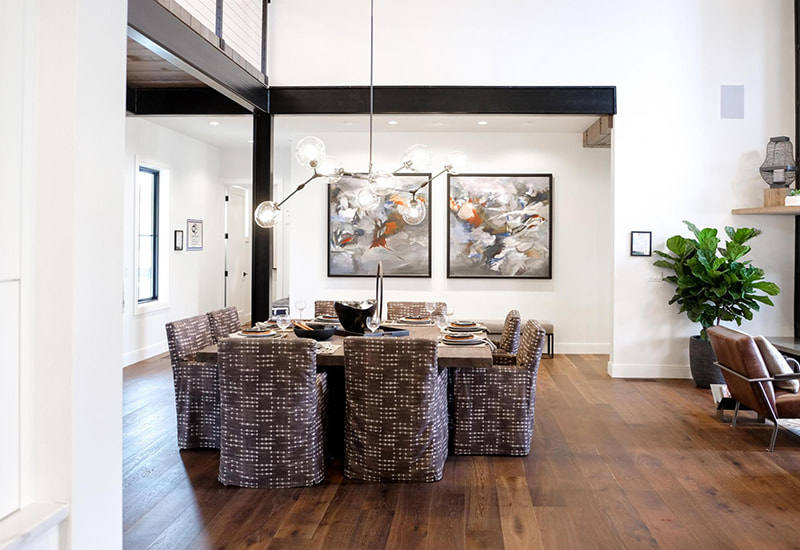 다크 스모크드 화이트 오크 브레벨: 표준 베벨 유형 제품보기 →
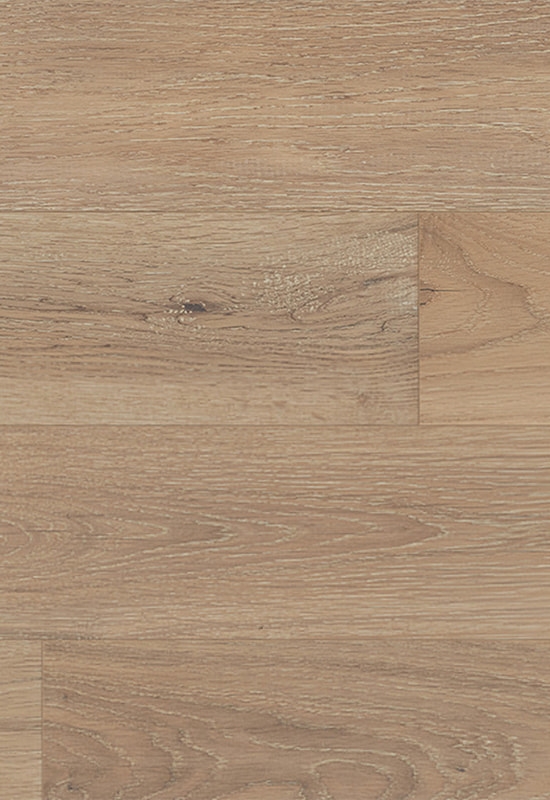
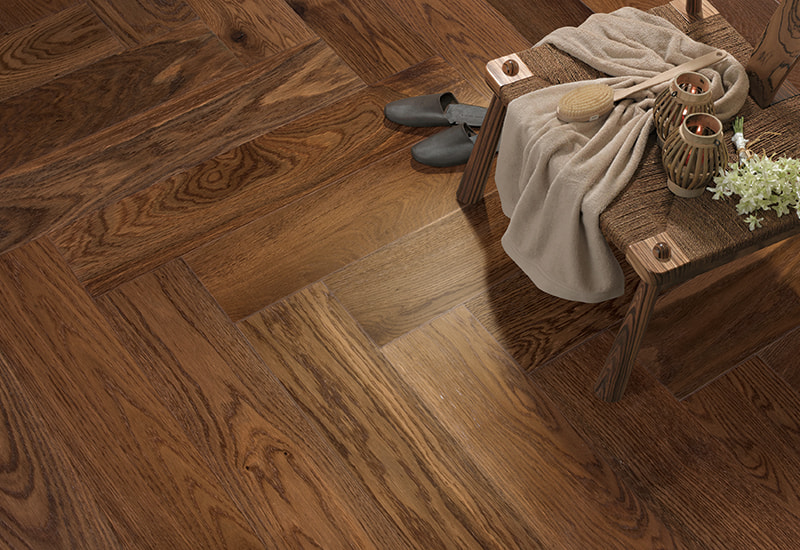 탄화-화이트 오크 브레벨: 표준 베벨 유형 제품보기 →
이러한 마감재는 판자, 헤링본 및 쉐브론 형식으로 생산되며 이는 디자이너가 직선 보드가 아닌 패턴으로 그을린 모양을 원할 때 중요합니다. 헤링본과 갈매기형은 접합부를 다르게 숨깁니다. 까맣게 탄 표면과 긁어낸 빛으로 인해 조각 사이의 입술이 더 뚜렷해 지므로 기판 평탄도 허용 오차는 색상과 동일한 관심을 받을 가치가 있습니다.
탄 듯한 바닥 구매 전 확인해야 할 사항
마감 선택이 장기적인 수리 스토리를 주도합니다. 눈에 보이지 않는 래커는 나무의 본래 느낌을 유지하지만 흠집이 더 빨리 나타나며, 오일 마감은 보드별로 수리할 수 있으며, 무거운 래커 빌드는 설치 후 5년이 지나면 탄 자국이 나타날 때 가장 덜 관대합니다.
- 마모층 및 샌딩 예산: 마케팅 용어가 아닌 베니어 두께를 밀리미터 단위로 요청하고 구조가 지원하는 재마감 횟수를 확인하십시오.
- 샘플 승인: 쇼룸 보드 1개 대신 생산 로트에서 3개를 요청하세요. 숯과 연기의 변화는 용기가 도착할 때까지의 특징이며 범위는 샘플과 전혀 다르므로 허용 범위에 대해 서면으로 동의하십시오.
- 수분 및 적응: 완성된 바닥은 일반적으로 온대 시장의 경우 6~9%의 수분 함량으로 공급되며, 차가운 용기에서 바로 설치된 보드는 숯의 모양에 관계없이 틈이 생기거나, 휘어지거나, 삐걱거리는 소리가 납니다.
- 청소: 브러시 처리되고 그을린 표면이 먼지를 곡물에 가두어 줍니다. 매주 건조되는 극세사와 살짝 젖은 걸레로 충분합니다. 기름칠된 바닥에 왁스가 쌓이면 나중에 수리할 때 섞일 수 없는 막이 생깁니다.
탄 것처럼 보이는 제품은 공정 규율에 따라 달라지기 때문에 탄화 및 훈제 표면은 그 아래에 있는 원시 보드만큼만 일관성이 있기 때문에 한 공장에서 전체 체인을 운영하고 재료 원산지를 문서화하는 제조업체를 사용하면 검증이 더 쉽습니다. 견적을 비교하는 구매자는 최상층 두께, 마감 화학, 잠금 시스템 라이센스 및 인증 적용 범위를 확인해야 합니다. 왜냐하면 낮은 가격은 일반적으로 숯 자체보다는 이 네 가지 항목 중 하나를 반영하기 때문입니다. 이러한 표면이 어떻게 마모되고 각 표면이 파손되는 위치에 대한 자세한 내용은 다음 비교에서 다룹니다. 목재 바닥 생산 및 마감 유럽, 북미 및 일본 사양에 맞춰 작업하는 공장 직접 공급업체로부터.
결정 경로는 단순합니다. 그을음이 닦아지므로 깨끗이 닦아주세요. 얕은 스코치는 샌딩되고 착색되고 다시 코팅되며, 정직한 허용 표준은 스포트라이트 아래에서 보이지 않는 것이 아니라 1미터에서 보이지 않습니다. 깊은 숯을 잘라서 패치하거나 마모층이 얇은 경우 보드를 교체합니다. 고의적으로 그을린 모양은 생산 로트에서 승인된 샘플을 사용하여 탄화, 훈제 또는 와이어 브러시 제품으로 지정됩니다. 모든 경우에 첫 번째 측정은 깊이입니다. 깊이에 따라 재료를 제거할지 추가할지 여부가 결정되기 때문입니다.

 +86-572-2118015
 No.598. Gaoxin Road, Huanzhu Industrial Zone, Huzhou City, Zhejiang Province, China, 313000
